

Casa / Prodotti / Macchina piegatubi / Macchina curvatubi per tubi in nylon / Macchina piegatubi per tubi PA
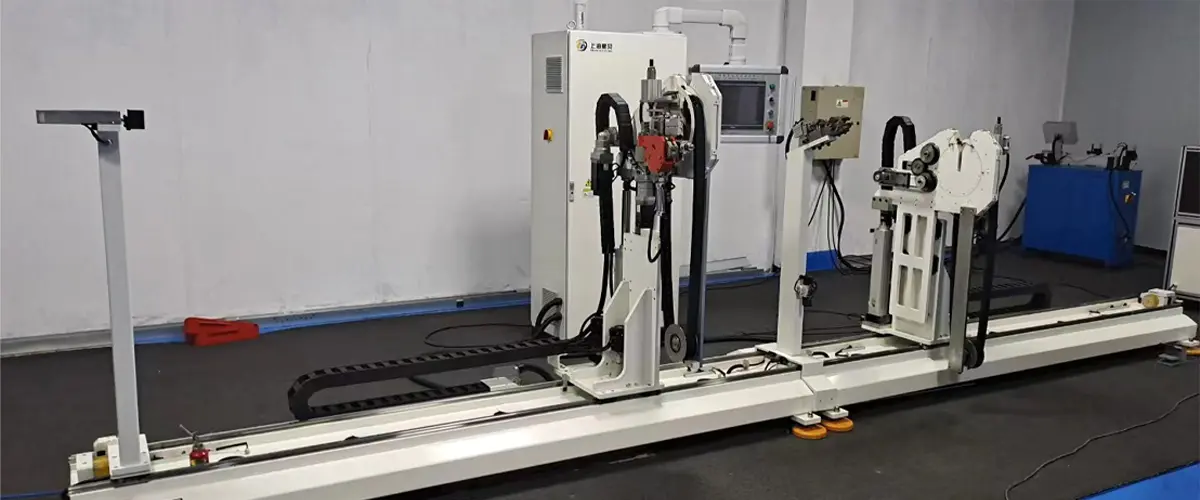
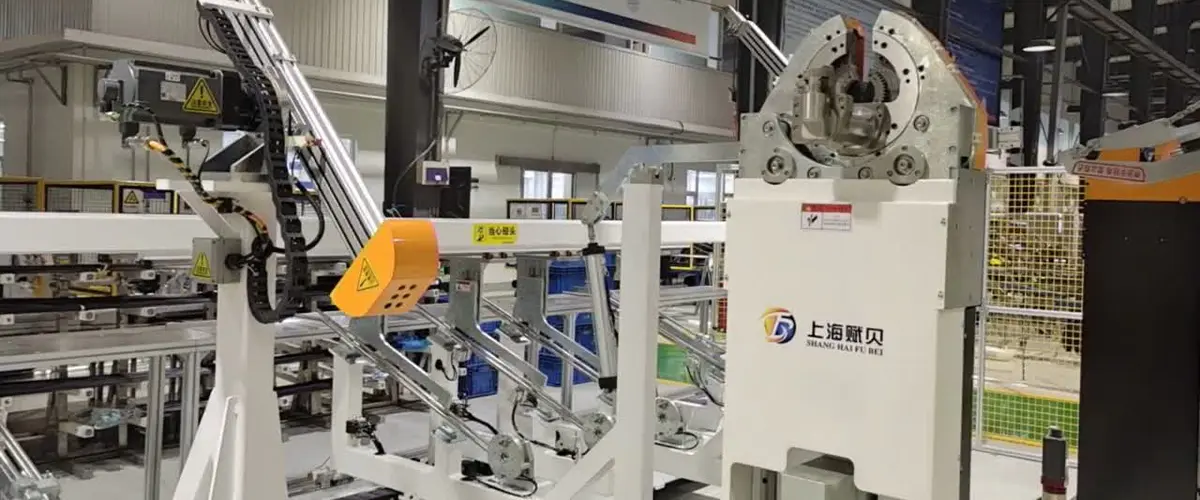
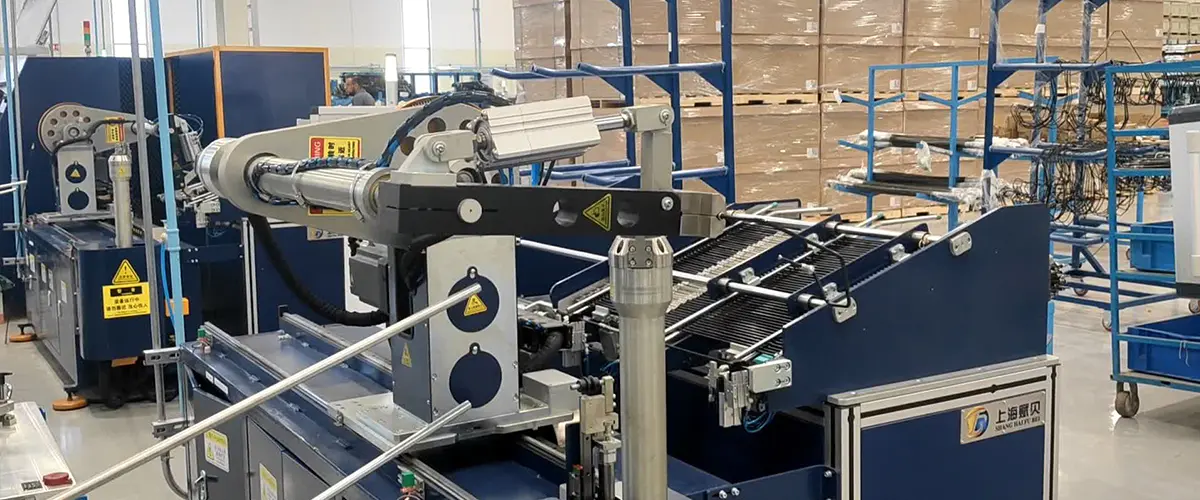
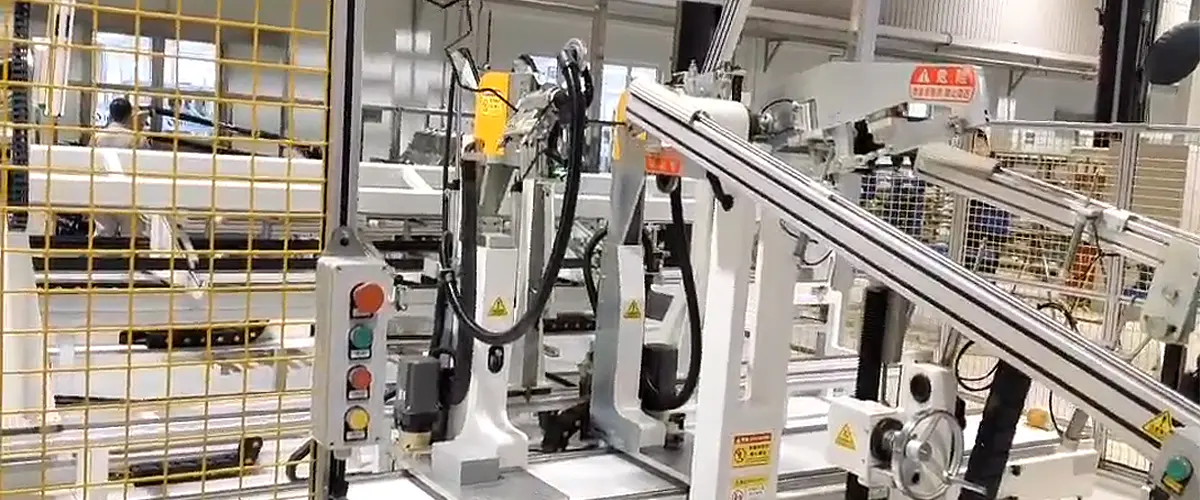
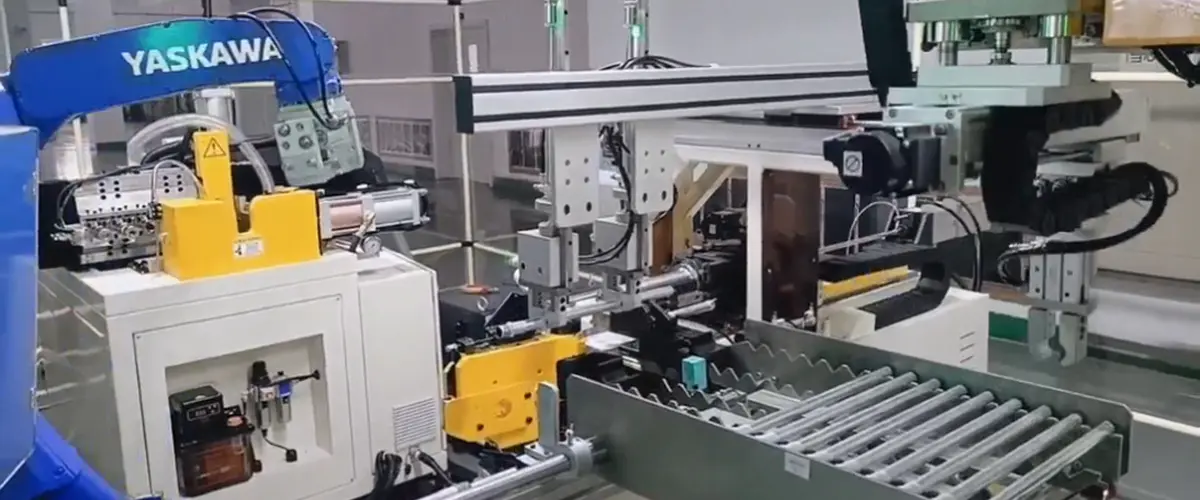
La lavorazione di tubi in nylon come PA6 o PA66 richiede una gestione termica precisa: il materiale deve raggiungere un intervallo di temperature specifico per formarsi in modo pulito e deve essere raffreddato tempestivamente dopo la piegatura per mantenere la sua forma. Le apparecchiature tradizionali separano queste fasi, creando incoerenza termica e prolungando i tempi di ciclo. Questa macchina integra tutte e tre le fasi (riscaldamento, piegatura e raffreddamento) in un unico processo continuo.
Sistema di riscaldamento integrato: Un cilindro riscaldante elettrico controllato con precisione (potenza di picco: 6,5 kW) fornisce un calore costante e uniforme al tubo prima della piegatura. La regolazione della temperatura viene mantenuta durante tutta la fase di riscaldamento per mantenere il materiale entro l'intervallo di 80–125°C appropriato per PA6, PA66 e gradi simili, prevenendo sia il sottoriscaldamento (che provoca fessurazioni) che il surriscaldamento (che degrada la resistenza del materiale).
Raffreddamento immediato dopo la piegatura: Il sistema di raffreddamento ad aria integrato si attiva immediatamente dopo la piegatura, bloccando il tubo nella sua forma sagomata prima che il recupero termico possa introdurre deviazioni dell'angolo o della geometria. Questa fase di raffreddamento integrata è ciò che rende la geometria di uscita della macchina affidabile e ripetibile: un vantaggio significativo rispetto agli approcci manuali o multistazione in cui i tempi e le condizioni di raffreddamento sono più difficili da controllare.
Servo Dual Feed per precisione multi-piega: Il meccanismo di doppia alimentazione servoassistito fa avanzare il tubo con una tolleranza sulla lunghezza di alimentazione di ±1,5 mm, supportando operazioni sequenziali di piegatura multipla in un unico ciclo di carico. Una precisione di avanzamento costante significa che la distanza tra i punti di piegatura rimane controllata anche su profili di tubi complessi.
Velocità del ciclo: Le singole operazioni di piegatura vengono completate in soli 0,1 secondi, con un intervallo pratico di 0,1–8 secondi a seconda della geometria del tubo, offrendo flessibilità sia per programmi di parti semplici che complessi.
Efficienza produttiva: Rispetto alle apparecchiature multistadio convenzionali, questa macchina offre un miglioramento di oltre il 50% nell'efficienza produttiva complessiva e riduce i tempi di inattività tra processi di circa il 30% in scenari batch. Questi vantaggi sono direttamente applicabili ad applicazioni ad alto volume come le linee di raffreddamento automobilistiche, il percorso dei tubi dei freni e i tubi dei circuiti pneumatici.
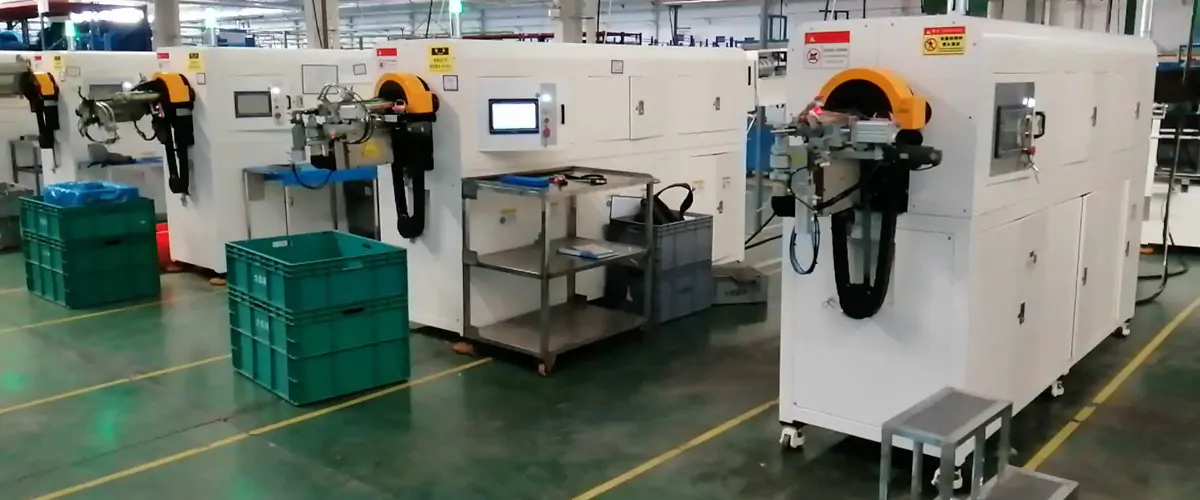
Coerenza della qualità end-to-end: Poiché il riscaldamento, la piegatura e il raffreddamento avvengono tutti all'interno di un'unica cella automatizzata, la qualità delle parti non dipende più dalla velocità o dalla cura dei trasferimenti manuali tra le stazioni. Ogni tubo del lotto presenta lo stesso profilo termico e le stesse condizioni di formatura, il che si traduce in una maggiore coerenza dimensionale e tassi di scarto inferiori.