Novità del settore
Casa / Novità / Novità del settore / Macchina piegatubi per tubi PA: una guida pratica per una produzione affidabile di tubi
Il tubo PA non è una versione ingrandita del tubo di rame o di acciaio e una macchina piegatubi per tubi PA non è semplicemente una piegatrice di metallo con una matrice diversa. I tubi in poliammide hanno un diverso modello di ritorno elastico, una diversa sensibilità superficiale e una diversa serie di modalità di guasto. Se hai mai osservato una curva dall'aspetto ordinato trasformarsi in una linea appiattita o attorcigliata dopo l'apertura dei morsetti, sai già che la macchina, l'attrezzatura e la configurazione devono funzionare come un unico sistema.
Abbiamo trascorso anni a costruire apparecchiature per la lavorazione dei tubi a Shanghai e le lezioni che ci vengono impartite nella nostra officina sono semplici: definire il tubo, controllare la curvatura e dimostrare il risultato. Questa guida illustra i punti pratici di cui discutiamo con i team di produzione prima che un progetto di piegatura di tubi PA passi dal campione alla produzione in serie. Se vuoi un contesto più ampio, puoi leggere di più sul nostro background nella lavorazione dei tubi .
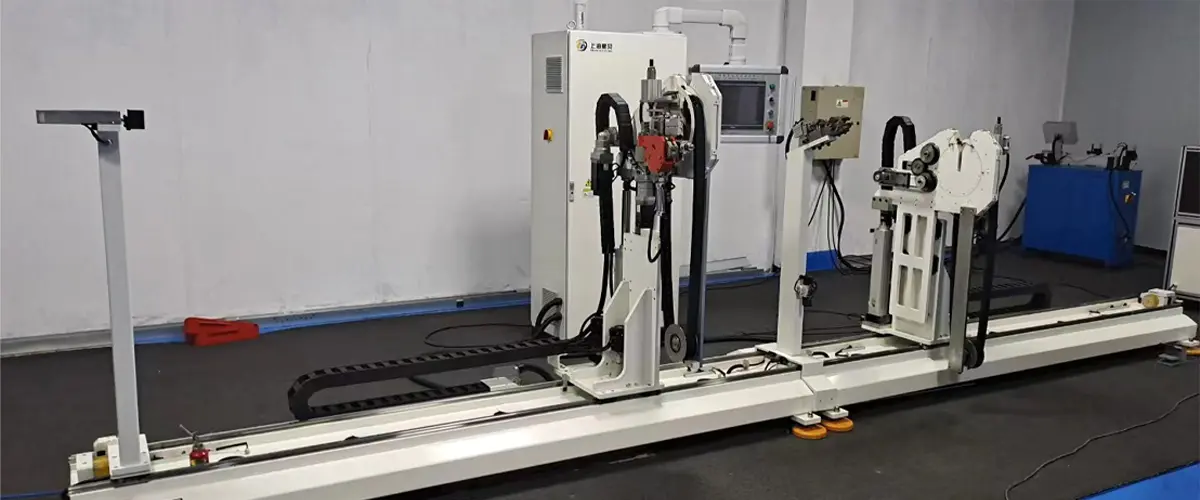
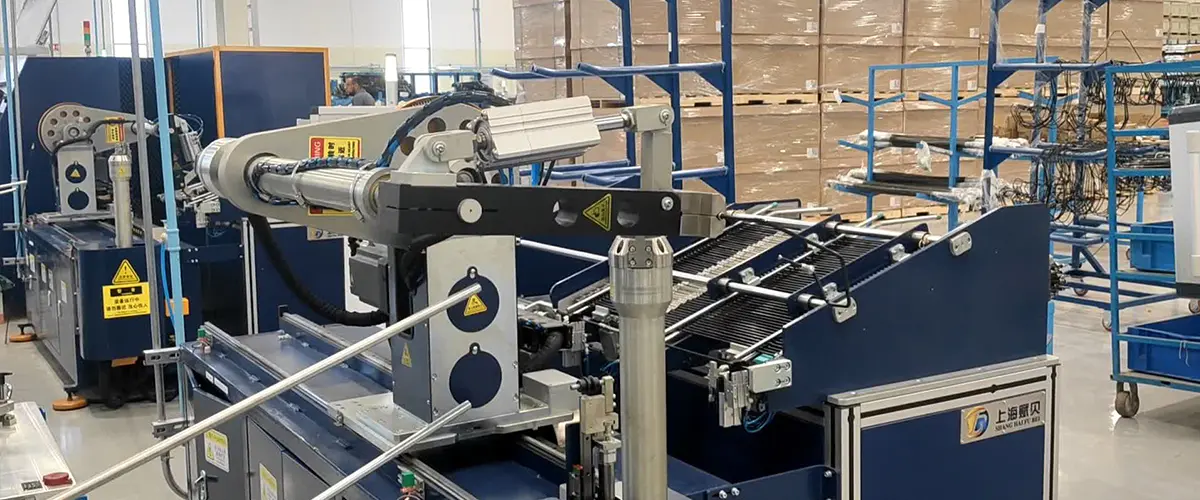
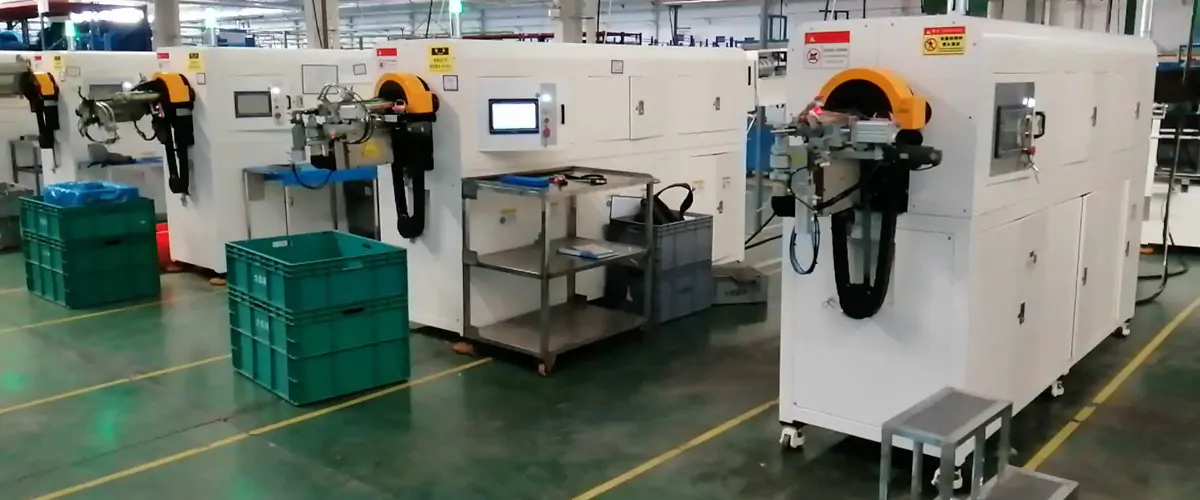
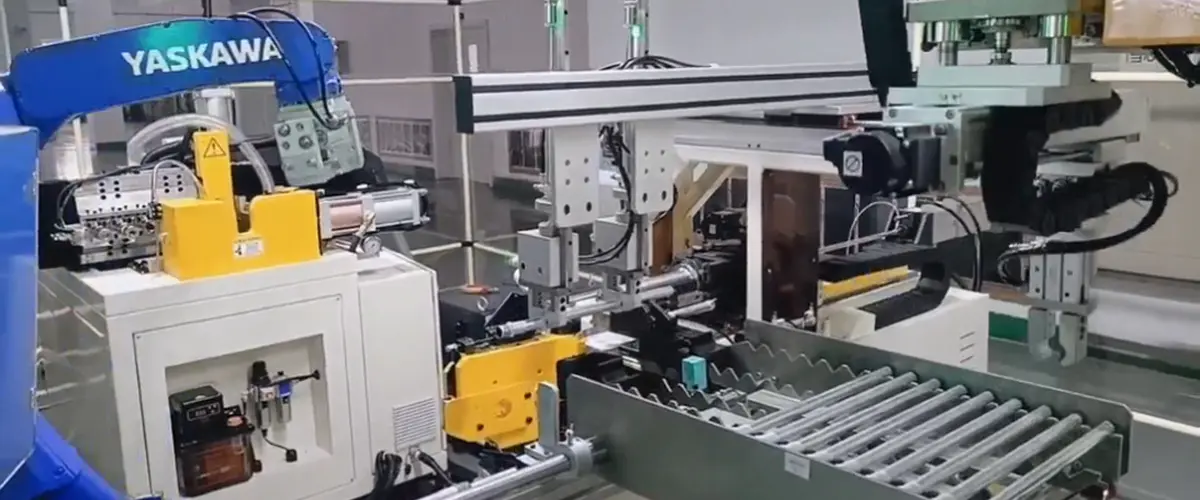
A Macchina piegatubi per tubi PA forma il tubo in poliammide attraverso una sequenza controllata: alimentazione, pinzatura, piegatura, scarico. La matrice di piegatura imposta il raggio della linea centrale. La matrice del morsetto mantiene il tubo contro la matrice. La matrice di pressione segue l'esterno della curva e aiuta a controllare il flusso del materiale. In alcune configurazioni, è possibile utilizzare una matrice raschiante o un supporto interno per ridurre l'appiattimento e le grinze. La differenza con il PA è che il materiale respinge in modo diverso. È elastico, sensibile alla temperatura e all'umidità e spesso più incline a segnare la superficie rispetto al metallo.
Su una macchina di produzione, la capacità importante non è solo l’angolo di piega massimo. È ripetibilità: stessa lunghezza di avanzamento, stesso angolo di piega e stessa correzione del ritorno elastico sul primo e sul millesimo pezzo. Assi servocontrollati, memorizzazione di ricette e una chiara interfaccia uomo-macchina lo rendono pratico. Una macchina ben scelta dovrebbe inoltre consentire all'operatore di regolare la forza di chiusura, la velocità di piegatura e la compensazione senza trasformare ogni modifica in una lunga prova.
La poliammide è una famiglia, non un materiale. PA6, PA66, PA11, PA12 e i gradi compositi possono apparire simili su un disegno ma comportarsi diversamente in una piegatrice. Lo spessore della parete, la tolleranza del diametro esterno, la rigidità della resina, il contenuto di umidità e le condizioni di conservazione influenzano tutti il risultato. Questo è il motivo per cui una ricetta di piegatura copiata da un lotto potrebbe richiedere modifiche per il lotto successivo.
Queste caratteristiche non rendono l’AP impossibile da piegare. Rendono la disciplina di installazione più importante. Una macchina in grado di mantenere una forza di serraggio stabile e di ripetere un angolo di piegatura preciso è molto più preziosa di una che offre solo una grande capacità nominale.
Quando eseguiamo una prova, di solito analizziamo cinque variabili prima di giudicare la macchina o l'attrezzatura. L'ordine è importante, perché cambiare due variabili contemporaneamente può nascondere la vera causa di una curva sbagliata.
Dopo il primo articolo, ispezionare la curva per individuare ovalizzazione, assottigliamento delle pareti, segni ed errori angolari. Quindi esegui un piccolo batch e controlla nuovamente gli stessi punti. Un processo che funziona su un campione ma si estende su venti parti non è pronto per la produzione.
L'attrezzaggio è il luogo in cui una buona macchina diventa un buon processo. La scanalatura della matrice di piegatura deve corrispondere al diametro del tubo e sostenere la parete esterna senza schiacciarla. Il morsetto e le matrici a pressione devono entrare in contatto con il tubo su un'area ampia, poiché il carico puntuale è una causa comune di segni e deformazioni. Se la curva è stretta o il tubo ha pareti sottili, potrebbe essere necessario uno stampo raschiatore o un supporto interno per controllare l'interno della curva.
Per i tubi PA è importante anche un'attrezzatura pulita e asciutta. Il lubrificante che aiuta a piegare il metallo può attirare la polvere o influenzare il successivo assemblaggio, quindi qualsiasi lubrificante deve essere approvato per il materiale e l'uso finale. I controlli della macchina dovrebbero consentire la regolazione precisa dell'angolo di piega, della compensazione del ritorno elastico e della lunghezza di alimentazione, con ricette che possono essere bloccate o controllate in base al livello di autorizzazione.

Utilizzare la tabella seguente come punto di partenza per le specifiche di una macchina o per una revisione del fornitore. Non sostituisce una prova di piegatura, ma aiuta a separare le domande che influenzano la produzione da quelle che sembrano belle solo su una brochure.
| Area decisionale | Cosa confermare | Perché è importante |
|---|---|---|
| Specifica del tubo | Grado PA, diametro esterno, parete, tolleranza, condizioni di umidità | Diversi gradi di PA hanno un ritorno elastico diverso e potrebbero richiedere un supporto diverso. |
| Geometria della piega | Raggio della linea centrale, angolo di piega, tratti rettilinei, gioco | Raggi stretti e rettilinei corti aumentano il rischio di ovalizzazione e marcatura. |
| Utensileria | Scanalatura della matrice, materiale dell'inserto, raschiatore o supporto interno | Uno scarso contatto può schiacciare, segnare o appiattire il tubo anche su una macchina capace. |
| Control | Servoassi, memorizzazione ricette, correzione del ritorno elastico, livelli di accesso | La ripetibilità dipende da impostazioni stabili e modifiche controllate. |
| Validazione | Primo articolo, controlli del lotto, prova di tenuta o pressione se necessario | Una curva che sembra corretta deve ancora dimostrare di soddisfare i requisiti di assemblaggio. |
Se stai confrontando anche famiglie di materiali, questa guida alla scelta di a macchina piegatubi per tubi in nylon fornisce un contesto utile sugli utensili e sulla gestione dei tubi.
Il tubo PA è comune nelle linee di fluidi e aria automobilistiche, nei gruppi di condizionamento dell'aria e nei sistemi pneumatici industriali, sebbene il grado esatto e l'approvazione dipendano dall'applicazione. In questi ambiti la macchina piegatrice raramente viene giudicata da sola. Viene giudicato in base alla capacità di fornire una piega coerente che si adatti alla fase di assemblaggio successiva senza rilavorazioni.
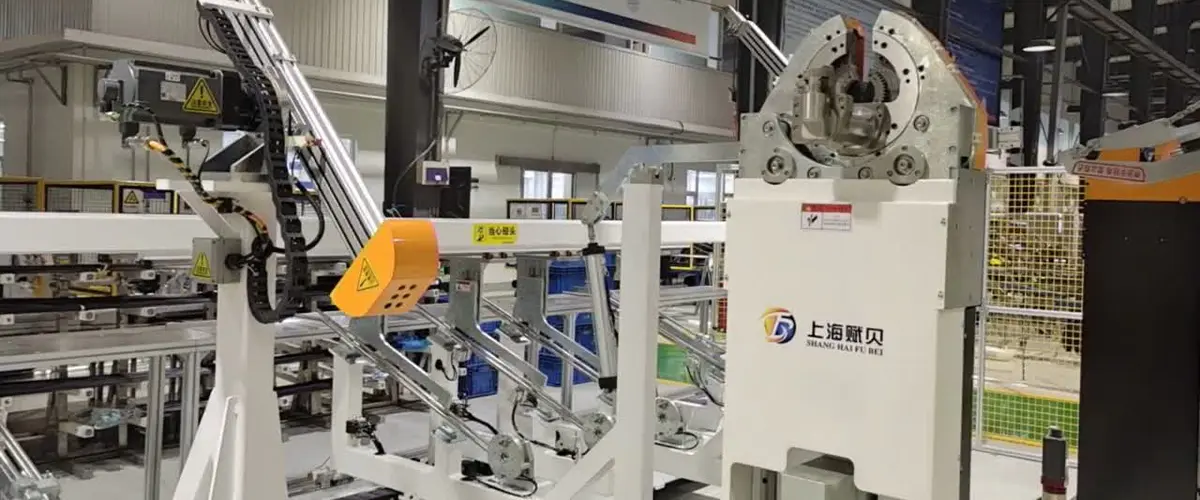
Per la produzione, progettare la macchina come parte di una linea e non come di un'isola. Considera come verranno caricati i tubi, come verranno scaricati i pezzi finiti, dove avverrà l'ispezione e come verranno registrati i cambi. Se la stessa cella utilizza diversi codici di tubi PA, modifiche rapide della ricetta e una chiara identificazione degli strumenti possono far risparmiare più tempo rispetto a un piccolo aumento della velocità massima di piegatura.
La manutenzione non è affascinante, ma è lì che si prevengono molti problemi di piegatura. Controllare l'usura, la lucidatura e l'accumulo degli utensili all'inizio di ogni turno. Guarda gli inserti dei morsetti per tagli o appiattimenti. Verificare che la guida di alimentazione sia allineata e che i sensori siano puliti. Conservare un piccolo registro dei controlli dell'angolo di piega e delle modifiche alla compensazione in modo che una deriva sia visibile prima che diventi scarto.
Gli operatori dovrebbero anche sapere come si presenta una buona piega per ciascun codice. Un leggero segno potrebbe essere estetico su un tubo e uno scarto su un altro. Campioni di accettazione chiari, una buona illuminazione e un breve percorso di escalation per le parti dubbie fanno di più per la qualità di un lungo manuale che nessuno legge.
Scegliere una macchina curvatubi per tubi in PA è davvero una questione di adattamento: adattamento tra il tubo, l'attrezzatura, il sistema di controllo e la routine di produzione. Inizia con il tubo e il disegno della curva, esegui una prova attenta e convalida un piccolo lotto prima di aumentarlo. Se ci invii un tubo campione, un disegno della piega e un tempo di ciclo target, possiamo aiutarti a elaborare i dettagli pratici e selezionare una configurazione adatta al lavoro.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Edificio A, n. 299 Tangming Road, zona industriale di Shihudang, distretto di Songjiang, Shanghai, Cina